
Kanban gestion de stock : la méthode complète pour piloter vos flux tirés
Le Kanban pilote les flux tirés : la demande réelle déclenche le réapprovisionnement via un signal visuel.
- Née chez Toyota, la méthode repose sur une fiche cartonnée.
- La carte transmise au poste amont déclenche production ou réapprovisionnement.
- Le juste-à-temps évite surstock comme rupture.
- Limiter le travail en cours (WIP) prévient les goulots d’étranglement.
- Optimal si le flux de production est uniforme et la demande prévisible.
- Inefficace en forte volatilité ou avec un grand nombre de SKU.
Qu’est-ce que le système Kanban ? Définition et origine
Le Kanban est une méthode de gestion des flux née dans les usines japonaises, notamment chez Toyota. Le mot signifie littéralement « carte » ou « panneau » en japonais. À l’origine, il s’agissait de simples fiches cartonnées glissées dans des bacs pour demander au poste amont les pièces nécessaires.
Le principe repose sur le juste-à-temps (JAT) : on ne produit et ne livre qu’au moment exact du besoin, dans la quantité exacte. Ce fonctionnement en flux tirés inverse la logique traditionnelle c’est la demande réelle qui déclenche la fabrication, et non une prévision.
- Kanban : signifie « carte » ou « étiquette » en japonais
- Fiche cartonnée : sollicite le poste amont pour réapprovisionner
- Flux tiré : la fabrication est déclenchée par la demande réelle
- Juste-à-temps : livraison au moment exact du besoin
- Communication : système visuel qui transmet les ordres de réapprovisionnement
Concrètement, lorsqu’un opérateur consomme les pièces d’un bac, il transmet la carte Kanban au processus précédent. Celui-ci sait alors qu’il doit produire ou réapprovisionner la quantité indiquée. Ce signal simple évite le surstock comme la rupture.
Cette logique s’applique aussi bien à l’atelier qu’à l’entrepôt : une étiquette RFID, un emballage ou une carte physique peuvent jouer le rôle du signal. Le Kanban devient ainsi un langage universel qui relie chaque maillon de la chaîne, du fournisseur au client final.
Les avantages du système Kanban
Le premier atout du Kanban est la visualisation immédiate de l’avancement du travail. Chaque carte ou étiquette rend lisible l’étape en cours, ce qui facilite l’identification de chaque phase du cycle et la détection rapide des anomalies sur la ligne.
En limitant le travail en cours (WIP), le système évite l’engorgement des postes et prévient les goulots d’étranglement. C’est un allié direct du juste-à-temps : la production n’est lancée qu’au moment exact du besoin, sans surproduction ni surstock.
Résultat concret : les coûts de stockage baissent et les ruptures se raréfient, car le réapprovisionnement est déclenché par un signal fiable plutôt que par une estimation approximative.
Les inconvénients et limites du Kanban
Le Kanban n’est pas une solution universelle. Ses résultats sont optimaux lorsque le flux de production est uniforme et que la demande reste relativement prévisible. Dans un environnement instable, la méthode perd rapidement de son efficacité et peut même devenir contre-productive.
- Flux de production uniforme requis : un rythme irrégulier fausse le dimensionnement des boucles.
- Courtes séries de volumes semblables : indispensable pour absorber les variations entre réapprovisionnements.
- Inefficace en forte volatilité de la demande : les signaux déclenchent trop tard ou trop tôt.
- Pénalisé par un grand nombre de SKU : multiplier les références complexifie la gestion des cartes.
- Stocks dispersés mal gérés : plusieurs emplacements brouillent la visibilité des niveaux critiques.
Ces limites s’accentuent avec la complexité croissante du secteur. Plus les flux, les références et les sites de stockage se multiplient, plus le système exige de rigueur dans le paramétrage et le suivi.
Dernier point de vigilance : Kanban suppose une discipline collective forte. Une carte non remontée, un bac mal réapprovisionné, et c’est toute la chaîne d’approvisionnement qui se désynchronise jusqu’à la rupture.
Les étiquettes et cartes Kanban
Une étiquette ou une carte Kanban est un support physique ou RFID qui accompagne un article tout au long de son circuit. Elle joue un double rôle : identifier la référence concernée et déclencher une action dès que le stock atteint un niveau critique. Sans ce signal, aucune boucle Kanban ne peut fonctionner.
Les supports et leur fixation sur les bacs
Le support varie selon l’environnement. Une fiche cartonnée glissée dans une pochette plastique convient aux ateliers classiques, tandis qu’une étiquette RFID sera préférée pour les flux automatisés ou les stockages à -150 °C, où toute lecture manuelle devient impossible.
La fixation se fait directement sur le bac, le casier ou la zone de stockage. L’étiquette précise les quantités minimum et maximum à conserver par matériau par exemple 50 L de peinture rouge et retourne à son casier une fois l’ordre exécuté.
Kanban de manutention et Kanban de production
On distingue deux types de cartes selon l’action attendue :
- Manutention : quantité à réapprovisionner depuis le magasin.
- Production : lancement d’un ordre de fabrication en amont.
Le premier déclenche un simple déplacement de stock, souvent géré par le WMS. Le second remonte jusqu’au poste amont pour relancer la production. Cette distinction évite de confondre un besoin de transport et un besoin de fabrication, et structure l’ensemble du flux tiré.
Gestion des stocks avec la méthode Kanban
Principe du double bac (Two Bin)
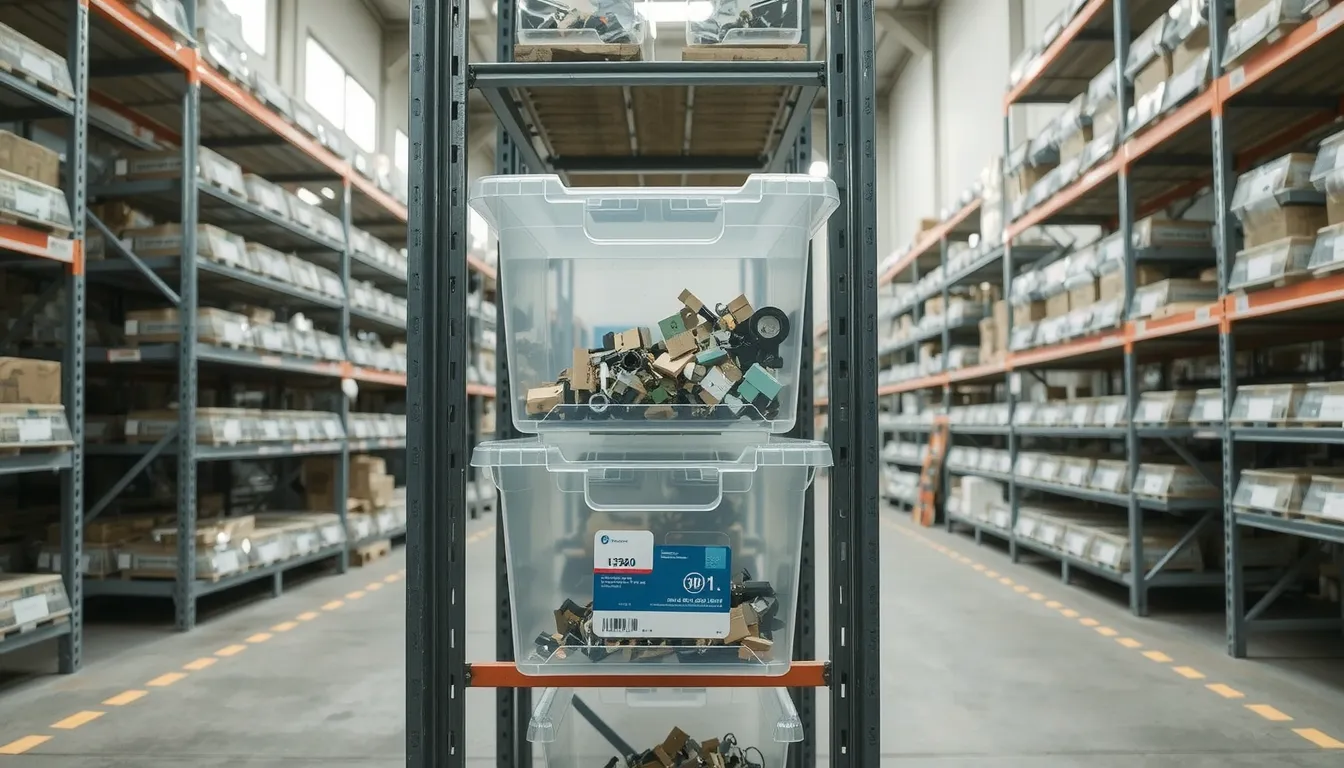
Le système Two-Bin est la forme la plus simple et la plus répandue du Kanban physique. Il repose sur une règle immuable : prévoir deux bacs minimum par produit. Le premier bac, dit « bac avant », contient le stock opérationnel consommé au quotidien par les opérateurs. Le second, le « bac arrière », reste fermé et sert uniquement à la reconstitution.
Le mécanisme est volontairement visuel. Quand le bac avant se vide, l’opérateur ouvre le bac arrière et déclenche automatiquement le réapprovisionnement. Aucun calcul, aucune saisie obligatoire : le vide fait office de commande.
- Bac avant : stock opérationnel consommé chaque jour
- Bac arrière : stock tampon dédié à la reconstitution
- Adhésif rouge : repère visuel signalant le seuil Kanban
Mise en place du code couleur et du signal
Le code couleur transforme un simple bac en signal lisible par tous. Concrètement, un adhésif rouge collé à l’intérieur du bac marque le niveau à partir duquel il faut réagir. Tant que le niveau reste au-dessus de la ligne rouge, tout va bien. Dès qu’il descend en dessous, le message est clair : réapprovisionner.
Ce repère se couple souvent à une étiquette Kanban indiquant la référence, la quantité (par exemple 50 L de peinture rouge) et l’emplacement. Dans les entrepôts équipés, le signal peut aussi remonter automatiquement via un WMS, qui déclenche l’ordre de réapprovisionnement sans intervention manuelle.
Comment calculer une boucle Kanban
Dimensionner une boucle Kanban repose sur deux quantités : le stock minimum qui déclenche le réapprovisionnement, et le stock maximum à ne jamais dépasser. Le signal est émis dès que le stock opérationnel s’épuise, ce qui lance la reconstitution via le second bac ou la ligne de couleur.
Le calcul s’appuie sur la consommation quotidienne moyenne du produit, multipliée par le délai de réapprovisionnement, puis majorée d’un stock de sécurité. Cette base détermine le nombre de cartes nécessaires dans la boucle pour couvrir le flux sans immobiliser trop de matière.
Prenons un exemple concret : une étiquette indiquant 50 L de peinture rouge sur un contenant doit correspondre à une consommation réelle et à un délai maîtrisé. Un dimensionnement trop large gonfle le stock ; trop serré, il provoque des ruptures. L’équilibre se trouve dans la régularité des relevés.
Pour prolonger la visite
Bien dimensionner une boucle suppose de savoir combien de temps tenir avec le stock en réserve : la couverture de stock répond justement à cette question, en jours, semaines ou mois.
Pour absorber les pics et les retards fournisseurs, mieux vaut aussi prévoir un stock de sécurité plutôt qu'un simple surstock.
Kanban en logistique et flux tirés
Dans une chaîne logistique pilotée en flux tirés, rien ne se fabrique ni ne se déplace sans une demande réelle en aval. Le Kanban de manutention déclenche ainsi le réapprovisionnement d’un poste par l’échelon suivant, en indiquant la quantité exacte à livrer.
Le Kanban transport joue le même rôle entre sites, à l’image du principe du supermarché : on ne réassortit un rayon qu’à mesure qu’il se vide. Résultat direct, la capacité de production s’aligne sur la demande et le surstock comme la surproduction sont évités.
Pour les produits sensibles, cette logique s’étend à des conditions extrêmes : un composant stocké à -150 °C en cryogénie devra respecter les mêmes seuils de déclenchement. Un signal clair vaut mieux qu’un stock pléthorique.