
Optimisation ligne de production : le guide complet des étapes, KPI et technologies pour une usine performante
Optimiser une ligne de production suit 4 étapes clés, de la préparation à l’analyse des écarts.
- Préparer : inventorier stocks, ressources et parc machines.
- Planifier avec un planning de Gantt mis à jour régulièrement.
- Suivre la ligne en temps réel via tableaux de bord.
- Analyser : comparer le réel aux prévisions pour cibler les dérives.
- Miser sur le MES, l’IoT et l’IA pour une source unique.
- Automatiser les tâches répétitives pour libérer les opérateurs.
Automatisation, digitalisation et technologies avancées pour optimiser une ligne de production (IoT, MES, IA)
Automatisation des tâches répétitives et robotique de manutention
- Automatiser les tâches répétitives libère du temps opérateur pour des missions à plus forte valeur.
- Gagner en productivité : une opération cadencée par machine ne varie plus au rythme humain.
- Réduire la pénibilité des postes physiquement éprouvants et des gestes répétitifs.
- Robotiser la manutention et l’assemblage pour stabiliser la qualité et lisser les cadences.
Digitalisation de l’atelier : MES, IoT, IA et instructions digitales
La digitalisation de l’atelier repose sur trois briques complémentaires. Le MES (Manufacturing Execution System) centralise les ordres de fabrication, les cadences et les arrêts. Les capteurs IoT remontent l’état réel des machines en continu. L’IA exploite ces données pour détecter les dérives et anticiper les incidents.
Concrètement, les instructions digitales remplacent les modes opératoires papier et accélèrent la montée en compétences des opérateurs. La visibilité temps réel devient alors le socle du pilotage : on ne pilote plus à partir de données dispersées entre MES, feuilles de calcul et papier, mais depuis une source unique et fiable.
Cette Industrie 4.0 combine IoT, IA et systèmes automatisés pour rendre la ligne à la fois plus rapide et plus prévisible. C’est le levier technologique qui conditionne l’efficacité de tous les autres.
Comment optimiser une ligne de production : les étapes clés (préparation, planification, suivi, analyse)
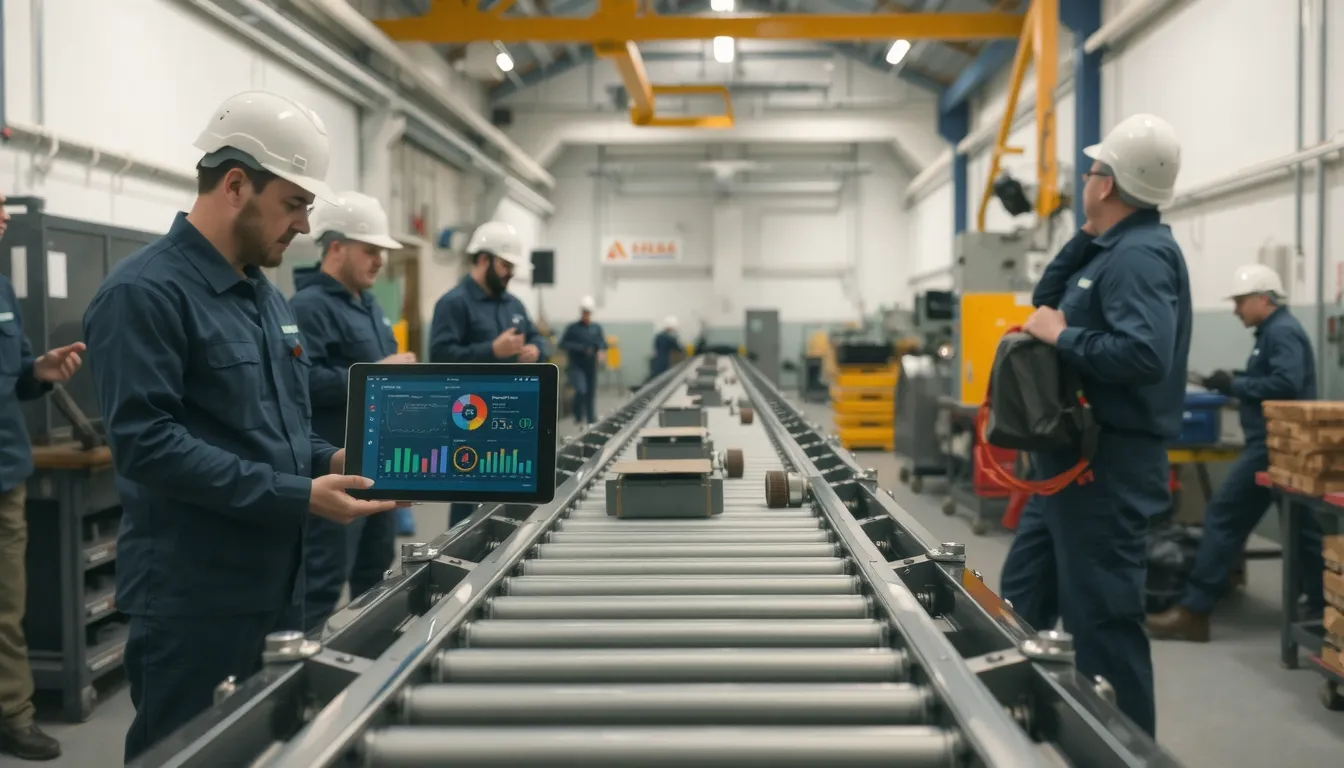
Optimiser une ligne de production ne s’improvise pas. La méthode éprouvée repose sur 4 grandes étapes : préparation, planification, suivi et analyse. Chacune conditionne la suivante, et sauter une marche revient à piloter à l’aveugle.
- Préparer stocks et ressources : inventaire des matières, disponibilité opérateurs et état du parc machines.
- Planifier via Gantt : ordonnancement des commandes avec mise à jour régulière du planning.
- Suivre en temps réel : tracking de la ligne et tableaux de bord actualisés.
- Analyser les écarts prévisions : comparer réel et objectifs pour cibler les dérives.
Préparation : cadrer l’existant avant d’agir
Avant toute action, il faut connaître l’état des stocks, des ressources, des commandes en cours et du parc machines. Un équipement vétuste ou une ressource indisponible fausse toute la planification en aval.
Planification et suivi : orchestrer puis contrôler
La planification s’appuie sur un planning de Gantt mis à jour régulièrement : chaque décalage doit être répercuté immédiatement. Le suivi, lui, passe par un tracking temps réel de la ligne et des tableaux de bord visibles par les chefs d’atelier.
Analyse : comparer le réel aux prévisions
L’étape d’analyse consiste à confronter les résultats obtenus aux objectifs fixés pour identifier retards, goulots d’étranglement et équipements vieillissants. Elle doit être menée machine par machine, client par client et produit par produit pour révéler les vraies sources de perte.
Comment mesurer la performance et l’efficience d’une ligne de production (KPI, TRS, TRG, OEE)
| Indicateur | Définition et calcul | Cible ou référence chiffrée |
|---|---|---|
| TRS | Disponibilité x performance x qualité | Norme AFNOR NF E60-182 |
| TRG | TRS pondéré par taux de charge | 98% de bons du premier coup |
| Temps d’arrêt | Durée d’immobilisation non planifiée | À réduire en priorité |
| Rendement premier passage | Pièces bonnes du premier coup | Le plus élevé possible |
| Taux de rebut | Pièces non conformes sur total produit | Tendance zéro |
| OTD | Commandes livrées dans les délais | Suivi en temps réel |
Pourquoi le TRS est la boussole du pilote d’atelier
Le Taux de Rendement Synthétique combine trois dimensions indissociables : la disponibilité des machines, leur performance réelle et la qualité des pièces produites. Un TRS élevé ne signifie rien si la qualité s’effondre, et une qualité parfaite ne compense pas des arrêts à répétition. C’est cette combinaison qui en fait l’indicateur de référence, encadré par la norme AFNOR NF E60-182 pour garantir une méthode de calcul homogène d’un site à l’autre. Sans cette base commune, impossible de comparer deux lignes ni de suivre une progression fiable dans le temps.
Du TRS au TRG : viser l’excellence opérationnelle
Le Taux de Rendement Global va plus loin : il intègre le taux de charge de la ligne pour refléter la performance sur l’ensemble du temps ouvert. C’est l’indicateur le plus parlant pour un responsable de production, car il capture aussi les pertes liées aux changements de série et aux arrêts planifiés. La cible de 98% de produits bons du premier coup fixée par des intégrateurs comme SEMSO montre le niveau d’exigence atteignable sur une ligne bien pilotée. Un tel résultat suppose un suivi quotidien, pas un contrôle trimestriel.
Piloter par les KPI, pas par l’intuition
Au-delà du TRS et du TRG, quatre familles d’indicateurs structurent le pilotage : le taux de rebut, le temps d’arrêt, le débit et le rendement premier passage. Ces KPI doivent être visibles en temps réel sur des tableaux de bord accessibles aux chefs d’atelier. L’OTD, ou taux de livraison dans les délais, complète le dispositif en reliant la performance machine à la satisfaction client. Un indicateur mesuré une fois par mois ne sert à rien : c’est la fréquence de mesure qui crée l’amélioration continue.
Comment améliorer la maintenance et la disponibilité des équipements
Maintenance préventive planifiée des équipements critiques
La maintenance préventive planifiée repose sur un principe simple : intervenir avant la panne, sur les machines qui pèsent le plus sur la production. Pour chaque équipement critique, on définit une fréquence d’entretien, des points de contrôle et un responsable identifié.
- Planifier les interventions préventives selon l’usure réelle des composants
- Limiter les arrêts non programmés qui cassent le flux de production
- Prolonger la durée de vie des machines et de leurs pièces d’usure
- Réduire les coûts de maintenance en évitant les réparations d’urgence
Ce type de maintenance s’appuie sur un plan de charge et un historique par machine. Il vaut mieux concentrer l’effort sur quelques équipements vraiment stratégiques que de vouloir tout entretenir avec la même intensité.
Maintenance prédictive et exploitation des données capteurs
La maintenance prédictive va plus loin : elle utilise les données issues des capteurs (vibration, température, courant) pour anticiper une dérive avant la panne. Les signaux faibles sont détectés plus tôt, ce qui laisse le temps de planifier l’intervention sans casser le planning.
Cette approche suppose une collecte de données fiable et un suivi régulier des indicateurs. Elle devient particulièrement pertinente sur les lignes où un arrêt imprévu coûte cher, car elle sécurise directement la disponibilité des équipements.
Formation et développement du personnel pour optimiser la production
Une ligne de production performante repose d’abord sur des opérateurs compétents. Avant tout programme de formation, il faut identifier les besoins réels : gestes techniques manquants, maîtrise des nouveaux équipements, lecture des indicateurs de performance. Cette étape évite de former sur des sujets déjà acquis et concentre l’effort là où les écarts de compétence pèsent sur la production.
La formation continue devient indispensable face à la digitalisation des ateliers. Les instructions digitales, qui remplacent les modes opératoires papier, accélèrent la montée en compétences des opérateurs et limitent les erreurs de montage ou de réglage. Les collaborateurs formés gagnent en autonomie et savent résoudre des problèmes complexes sans attendre systématiquement l’intervention d’un technicien.
Développer les compétences sert aussi à faire évoluer les équipes : polyvalence sur plusieurs postes, conduite de machines spéciales, appropriation des outils de suivi. Mieux formés, les opérateurs deviennent des relais d’amélioration sur le terrain et contribuent directement aux gains de productivité de la ligne.
FAQ : questions fréquentes sur l’optimisation d’une ligne de production
Quel taux de rendement global viser sur une ligne de production ?
Visez un TRS (taux de rendement synthétique) supérieur à 85 % pour une ligne performante. En dessous de 65 %, le potentiel d’amélioration reste important. La cible dépend toutefois du secteur et du type d’équipement.
Quels sont les quatre grands types de processus de production industrielle ?
Les quatre types sont la production en continu, la production en série (ou répétitive), la production par lots (ou en discontinu) et la production unitaire (ou sur projet). Chaque type impose ses propres leviers d’optimisation.
Quels facteurs pèsent sur la performance d’une ligne de production ?
La performance dépend des arrêts machine, de la cadence, de la qualité, de la disponibilité des équipements, de la compétence des opérateurs et de la fluidité des flux. Les goulots d’étranglement et les changements de série pèsent aussi fortement.
Par où commencer pour mesurer et améliorer une ligne de production ?
Commencez par mesurer le TRS et identifier le goulot d’étranglement de la ligne. Cartographiez les flux, chronométrez les cycles et collectez les causes d’arrêt. Priorisez ensuite les actions sur le poste le plus limitant.
Quels leviers activer pour optimiser une ligne de production existante ?
Activez le SMED pour réduire les temps de changement, le TPM pour la maintenance, l’équilibrage des postes, la réduction des micro-arrêts et la digitalisation du suivi. L’amélioration continue structure ces gains dans la durée.
Quel gain attendre d’un logiciel de GPAO ou ERP en production ?
Un logiciel de GPAO ou un ERP apporte en général de 10 à 25 % de gain de productivité, via une meilleure planification, un suivi temps réel et une réduction des stocks. Les gains dépendent de la qualité des données et de l’adhésion des équipes.